18818771010手机 / 微信同号
早些年接单,采购先问的是单价、交期,能贴 0402、能过 AOI 就行。这两年明显不一样,尤其是工控和汽车电子的客户,一上来就要 Cpk、要 SPI 的印刷数据、要回流焊温度曲线的实测记录。不是走个形式,人家真会翻你炉温测试仪的曲线,看液相线以上时间够不够 60s、峰值有没有压在 245℃以上。说白了,质量体系升级这事,是客户先把门槛抬起来的,电子制造服务商只能跟着改。
我印象很深,有次客户审核拿着我们的钢网开孔记录问:0.12mm 厚度配 SAC305,面积比怎么算的。这类问题以前没人在意,现在成了常规提问。客户要的是过程能力可证明,不是嘴上说良率高。
以前 ISO9001 基本够用,现在做汽车电子被问 IATF16949,做医疗被问 ISO13485,问得还特别细——追溯要做到哪一级、不良品怎么隔离、变更怎么管控。这些不是贴墙上的证书,是要落到产线动作里的。比如 X-Ray 查 BGA 空洞率,客户会明确要一个上限,业内常见做法是控制在 25% 以内,超过就要给分析。可追溯方面,现在要求能追到某一批锡膏的批次号、某一台贴片机的程序版本,出问题能倒查。
这种诉求变迁,本质是下游终端对可靠性的要求往上传导。整机厂自己扛不住召回风险,就把压力压到 PCBA 代工代料 这一环。我们做工艺的,其实更欢迎这种客户,因为要求清楚了,扯皮反而少。
体系升级还带来一个变化:客户开始关注你的设备状态和人员资质。贴片机有没有定期校准、操作员有没有培训记录,这些以前内部管管就行,现在要拿得出手。业内一些做得规范的厂,会把设备维护和工艺变更都纳入文件化管理,客户随时能查。
工控和汽车类产品,动不动就要求 −40~85℃ 宽温工作,还要过温度循环、振动、盐雾。这不是选个宽温器件就完事,焊点可靠性、FPC 的 PI 基材耐温、三防漆的附着力和厚度都得跟上。conformal coating 涂多厚、涂哪几个面,客户会给规范,我们得按规范做,还要留样。有的客户直接要冷热冲击后的切片报告,看焊点有没有裂纹。
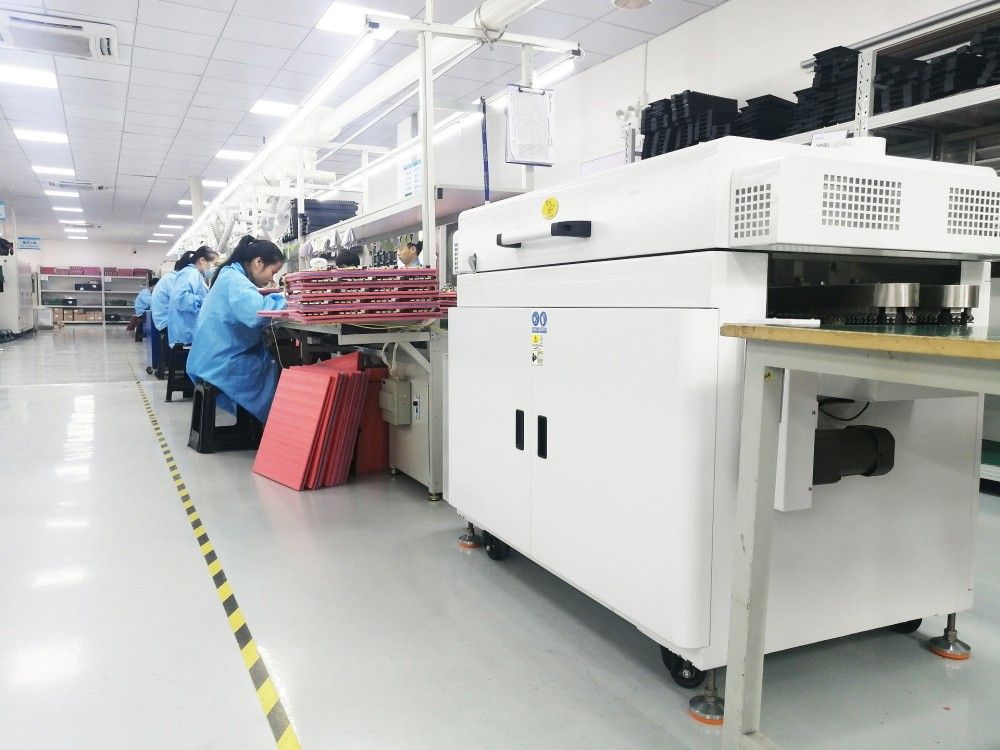
这类验证周期长、成本高,但它是质量体系升级里最实在的部分。行业里讨论可靠性,最后都会落到具体的工艺窗口和测试手段上,ICT、FCT 怎么设、抽检比例多少,都是要谈的。想了解这类行业标准的落地情况,可以看看 行业资讯 里的一些观察。
深圳市全球威科技有限公司位于深圳宝安石岩,2014 年成立,专注 SMT 贴片加工与 PCBA 代工代料,拥有 8 条 SMT 产线、8000㎡ 万级无尘车间、月产能约 1200 万点,通过 ISO9001 / ISO13485 / IATF16949 体系认证,服务工业控制、医疗电子、汽车电子、通信设备等领域。
答:IATF16949 是汽车行业对供应链的通行体系要求,核心是过程控制和可追溯。客户审核会看变更管理、不良品隔离、Cpk 数据,没有这个资质基本进不了汽车电子的供应商名单。
答:业内常见做法是把 BGA 焊点空洞率控制在 25% 以内,个别高可靠性产品会要求更严。控制手段主要是优化回流焊温度曲线、调整锡膏和钢网开孔,配合 X-Ray 抽检确认。
答:一般按 −40~85℃ 做温度循环或冷热冲击,再配合振动和盐雾测试。重点看焊点可靠性和基材耐温,FPC 类产品还要关注 PI 基材和三防漆的附着力表现。