18818771010手机 / 微信同号
新能源汽车电控板通常采用厚铜箔、多层板设计,热容比普通消费电子大得多。回流焊时,板面温差容易超过15℃,导致部分焊点冷焊或润湿不良。我们给某Tier1做电机控制器PCBA时,初版DFM没考虑散热焊盘,结果BGA区域空洞率飙到25%以上。后来在焊盘上开网格状散热孔,配合阶梯钢网,空洞率才压到8%以下。另外,汽车电子要求-40~85℃宽温工作,焊点必须通过温度循环验证,所以回流焊的冷却斜率得控制在2~4℃/s,避免晶粒粗大。
DFM阶段就得把回流焊的“脾气”摸透。比如QFN器件的散热焊盘,如果直接开整块钢网,锡膏量过多会导致器件漂浮、侧面爬锡不良。我们更习惯开成50%~70%的网格,每个小孔直径0.3mm,间距0.5mm,这样既能保证散热,又不会让锡膏在回流时飞溅。对于0201甚至01005元件,钢网厚度建议0.10~0.12mm,开孔比例按面积比>0.66来控制。另外,新能源汽车PCBA常有过孔设计,如果过孔离焊盘太近,回流时锡膏会顺着孔流走,造成少锡。DFM规则里一般要求过孔盖油或塞孔,距离焊盘至少0.5mm。
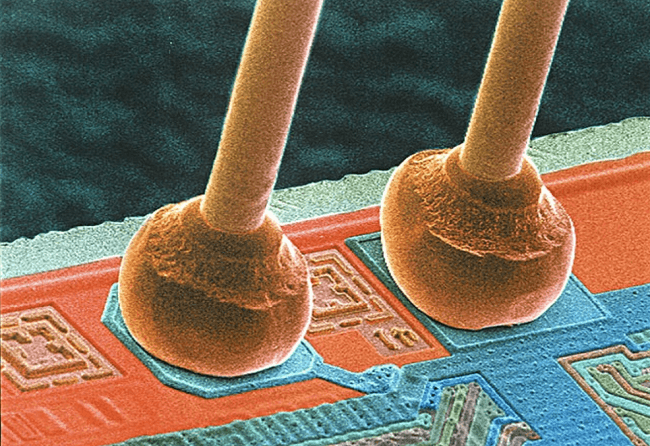
这些细节在SMT贴片加工中直接影响直通率,前期设计偷懒,后面产线就得反复调机。
新能源汽车PCBA大多用SAC305无铅焊料,熔点217℃。但板子厚、铜多,升温斜率不能太快,否则助焊剂过早挥发,导致焊料氧化。我们通常把预热区斜率控制在1~2℃/s,均温区150~180℃保持90~120秒,回流区峰值245~255℃,液相线以上时间45~90秒。冷却区斜率2~4℃/s,太快容易产生微裂纹,太慢又会导致IMC层过厚。有个客户为了赶产能,把链速调快,结果BGA焊点出现枕头效应,X-Ray一照全是空洞。后来重新做DOE,链速降了0.2m/min才稳定。说实话,温度曲线这事儿没有万能参数,得根据板子实测。
DFM不是画完图就完事,得和代工厂一起评审。比如汽车电子PCBA要求全流程追溯,回流焊的炉温曲线得每片板绑定二维码存档。我们做PCBA代工代料时,会提前给客户一份DFM检查表,重点看焊盘间距、阻焊桥宽度、Mark点位置。曾经有个项目,客户把测试点放在回流焊的阴影区,结果ICT探针接触不良,后来挪了位置才解决。新能源汽车行业还讲究IATF16949体系,DFM评审记录也得归档,别嫌麻烦,审核时真查。
深圳市全球威科技有限公司位于深圳宝安石岩,2014 年成立,专注 SMT 贴片加工与 PCBA 代工代料,拥有 8 条 SMT 产线、8000㎡ 万级无尘车间、日产能约 1200 万点,通过 ISO9001 / ISO13485 / IATF16949 体系认证,服务工业控制、医疗电子、汽车电子、通信设备等领域。
答:空洞率主要看焊盘设计和钢网开孔。BGA焊盘建议开网格状,锡膏量减少30%左右;QFN散热焊盘开50%~70%网格。另外回流曲线峰值控制在245~255℃,液相时间45~90秒,冷却斜率2~4℃/s,空洞率通常能压到10%以下。
答:厚铜板热容大,升温斜率建议1~2℃/s,预热时间延长到120~150秒,均温区150~180℃保持90~120秒,峰值245~255℃,液相线以上时间60~90秒。最好用炉温测试仪实测板面温差,控制在10℃以内。
答:重点看焊盘间距是否满足钢网开孔面积比>0.66,过孔是否盖油或塞孔且离焊盘≥0.5mm,Mark点是否被阴影遮挡,以及器件布局是否导致板面温差过大。汽车电子还要确认温度曲线可追溯。