18818771010手机 / 微信同号
钢网张力这活儿,很多厂是出了批量不良才回头查。张力掉到 30N/cm 以下,印刷面就开始"软",刮刀一压钢网下沉量变大,锡膏被挤进开孔侧壁的量跟着变,同一片板子上,左边焊盘印得饱满,右边已经拉尖少锡——一致性就是这么丢掉的。张力本身不直接参与焊接,但它决定了锡膏从钢网转移到 PCB 那一下的脱模条件。
网板用久了张力会降,这是必然的,但降得快慢差别很大。刮刀压力设太高是头号杀手,不少线为了把桥连压下去,压力直接给到 6–8kg,钢网每刮一次就被往下压一次,网纱与铝框的胶合层反复受剪切,几个月张力就掉一大截。刮刀角度也有关系,45° 比 60° 对网面的垂直分力小一些,张力衰减慢。
锡膏里的助焊剂残留和清洗溶剂同样在啃网纱,特别是水基清洗剂,如果清洗后没吹干,胶合边缘长期泡着,脱胶是早晚的事。还有搬运,钢网竖着靠墙放、边缘磕一下,网纱局部被拉变形,那一块的张力读数能比周边低 5–8N/cm,印出来就是局部少锡。
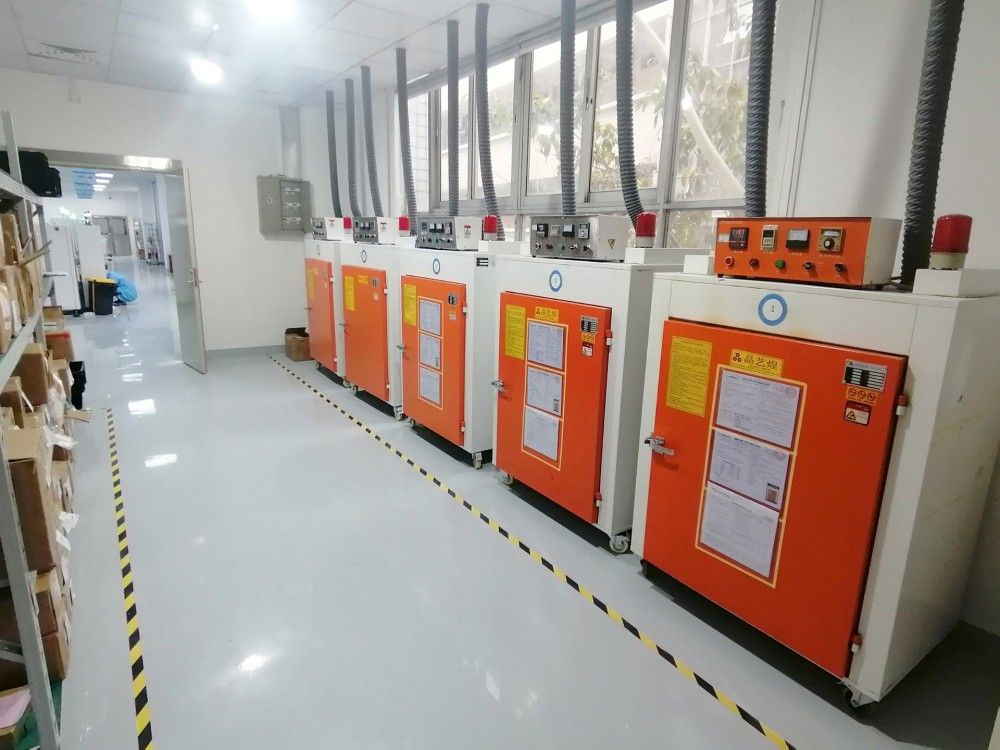
我们更习惯把张力检测当例行项:新网入库测一次,上线前抽测四角加中心五点,正常新网在 40–50N/cm;掉到 35N/cm 以下开始加密监测,低于 30N/cm 就安排换网。这个阈值不是拍脑袋,是印刷一致性明显变差的经验分界。
张力低最典型的不是整体不良率飙升,而是"忽好忽坏"。同一批板,前 20 片 OK,中间开始出现零星少锡、拉尖,操作员补一下锡膏又好了——这种漂移比稳定不良更难抓。原因是钢网下沉量随刮刀位置变化,脱模速度不均匀,锡膏断裂点不稳定。
细间距器件对这事儿最敏感。0.4mm pitch 的 QFN、0201 电阻,开孔面积本来就小,张力不足时锡膏释放率能从 80% 掉到 60% 出头,AOI 上就是一堆面积不足。这时候你去调印刷参数(刮刀速度、脱模速度)能救一点,但根子还在网板。做这类细间距产品,把钢网张力维护好,比反复试参数划算得多,这也是我们做 SMT 贴片加工 时把网板管理单独拎出来管的原因。
换网成本看着心疼,但一批 QFN 少锡返修的工时和报废,通常比一块新网贵。中小批量打样阶段,网板状态反而更要盯紧,因为打样往往用库存旧网,张力早就不在最佳区间。做代工代料时,网板管理和物料、工艺参数是一起交付的,PCBA 代工代料 里的工艺一致性,很大一部分就压在这块钢网上。
深圳市全球威科技有限公司位于深圳宝安石岩,2014 年成立,专注 SMT 贴片加工与 PCBA 代工代料,拥有 8 条 SMT 产线、8000㎡ 万级无尘车间、月产能约 1200 万点,通过 ISO9001 / ISO13485 / IATF16949 体系认证,服务工业控制、医疗电子、汽车电子、通信设备等领域。
答:新网一般 40–50N/cm。经验上低于 35N/cm 就该加密复测,低于 30N/cm 印刷一致性会明显变差,细间距产品尤其敏感,建议直接换网,别硬撑。
答:最典型是忽好忽坏的少锡、拉尖和锡膏面积不足,同一批板不良位置不固定。0.4mm pitch QFN、0201 这类小开孔器件锡膏释放率下降最明显。
答:刮刀压力按 0.5–0.7kg/cm 起步,别靠加压压桥连;清洗后吹干胶合边;网板竖直插放专用网架、不叠压;细间距产品单独用网,都能明显延长寿命。