18818771010手机 / 微信同号
高多层PCB一上到 8 层以上,压合就成了良率的分水岭。很多同行以为层压只要温度够、压力足就行,实际上半固化片(PP)的树脂流动度才是关键。我们以前接过一批 12 层工控板,客户指定用高 Tg FR-4,压合后 X-Ray 一看,内层几个大铜面区域明显缺胶,切片出来树脂填充不满,孔壁和铜箔之间留了空隙。后来把升温斜率从 3.5℃/s 压到 2.0℃/s,在 130–150℃ 区间多停了 12 分钟,让树脂有充分时间流动填充,缺胶问题基本消失。
压力曲线也得跟着调。常规 8 层板我们习惯在 180–220℃ 区间给到 280–320 psi,但 HDI 板因为激光盲孔多、介质层薄,压力上到 300 psi 以上反而容易把介质层压薄,阻抗跟着跑偏。所以 HDI 结构我们更常用分段加压:低压排气、中压流动、高压固化,峰值压力控制在 250 psi 上下。涨缩补偿是另一个坑,高多层板压合后 X/Y 方向涨缩差经常到 0.05%–0.08%,钻靶位如果按常规 0.03% 补,外层对位就飘。我们的做法是每批先压测试板,量完实际涨缩再定补偿系数,别拿上一批的数据套。
阻抗控制这件事,软件算出来的线宽线距只是起点。真正决定阻抗稳不稳的,是叠层结构和介质厚度的一致性。比如 50Ω 单端阻抗,在 0.10mm 芯板加 0.20mm PP 的叠构下,线宽可能要 0.15mm;但 PP 压合后实际介质厚度受树脂流动影响,可能缩到 0.18mm,阻抗就往上走 3–5Ω。所以高多层PCB做阻抗控制,叠层设计阶段就要把 PP 的压缩率算进去,通常按 10%–15% 的厚度损失预留。
差分阻抗更麻烦。USB、HDMI 这类 90Ω 或 100Ω 差分对,线距公差比线宽公差敏感得多。我们产线上更习惯把差分线距公差压在 ±0.02mm,线宽 ±0.015mm,超了就让 PCB 厂调叠层而不是硬修线。测试环节用 TDR 抽测,每批至少测 5 个点,包括板边和板中心,因为压合时边缘和中心的树脂流动差异会导致阻抗不均匀。有次客户反馈一批板子信号眼图差,TDR 一测板边 52Ω、中心 48Ω,就是压合均匀性没控好。这类问题返回 PCBA 代工代料 环节才发现,返工成本就高了。
HDI 结构上到二阶以上,层压和对位的耦合更紧。激光盲孔通常做在 0.10–0.15mm 直径,孔底要正好落在内层铜垫上,对位偏差超过 0.05mm 就可能打偏或打到介质层。我们做二阶 HDI 时,压合后先测涨缩,再按实测值调整激光钻孔程序,而不是直接用设计坐标。另外,HDI 的介质层常用 RCC 或涂树脂铜箔,压合温度比常规 FR-4 低 10–15℃,峰值控制在 200–210℃ 就够,温度高了树脂碳化,后面沉铜结合力会掉。
这些参数落到实际产线,还得看板子的铜面分布和层数。铜面越不均匀,树脂流动越难控,压合后板厚公差和阻抗一致性都会受影响。所以高多层PCB打样阶段,我们建议客户把叠层图、阻抗要求和铜面分布一起给到工厂,别只丢一个 Gerber 就催交期。压合和阻抗是绑在一起的,叠层没谈清楚,后面 SMT 贴片加工 贴出来的板子信号有问题,查起来就是连环坑。
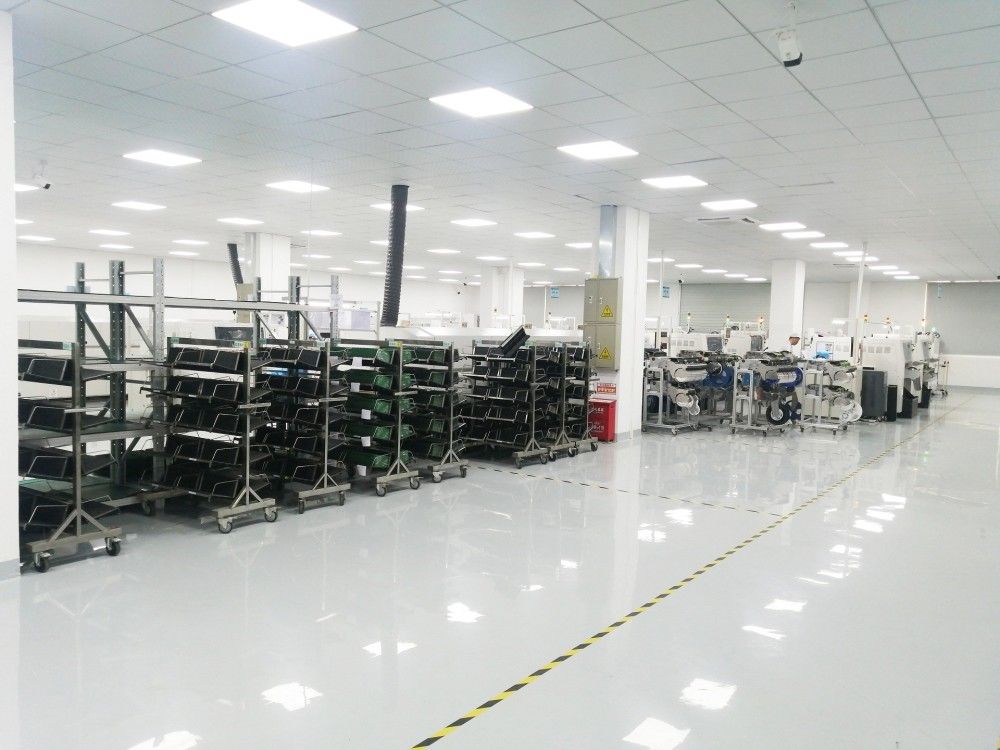
深圳市全球威科技有限公司位于深圳宝安石岩,2014 年成立,专注 SMT 贴片加工与 PCBA 代工代料,拥有 8 条 SMT 产线、8000㎡ 万级无尘车间、月产能约 1200 万点,通过 ISO9001 / ISO13485 / IATF16949 体系认证,服务工业控制、医疗电子、汽车电子、通信设备等领域。
答:8 层以上高多层板压合后 X/Y 涨缩常见 0.05%–0.08%,HDI 因介质层薄可能略低。建议每批先压测试板实测再定补偿系数,别直接套上一批数据,否则外层对位容易飘。
答:HDI 介质层薄、激光盲孔多,压合压力通常要分段控制,峰值压在 250 psi 左右,避免介质层压薄导致阻抗偏高。差分线距公差建议压在 ±0.02mm,比普通板更紧,TDR 抽测板边和中心都要看。
答:多数是树脂流动不够。把升温斜率降到 1.5–2.5℃/s,在 130–150℃ 区间多停 10–15 分钟让树脂充分填充,压力别一味往高加。压完做切片确认,内层大铜面区域重点看。