18818771010手机 / 微信同号
很多人把 0201 和 01005 混在一起谈,其实这两者差着将近一个数量级。0201 是 0.6×0.3mm,01005 只有 0.4×0.2mm,焊盘面积小到 0.2mm² 上下。落到钢网上,0201 一般还能用 0.10–0.12mm 的激光钢网对付,01005 就基本被逼到 0.08mm 甚至 0.06mm 的厚度,再厚锡膏量就压不住,立碑和桥连一起来。
真正决定下锡是否饱满的不是开口尺寸,而是面积比(开口面积 ÷ 孔壁面积)。业内通行的经验值是不低于 0.66,01005 想稳一点最好做到 0.70 以上。比如 0.08mm 钢网配 0.15mm 开口,面积比大约 0.67,属于勉强能用;如果钢网做到 0.10mm,同样开口面积比掉到 0.55 左右,脱模时锡膏就容易被孔壁带走,形成少锡。这也是为什么做微型元件的产线宁愿牺牲一点钢网寿命,也要把厚度压下去。
开口形状上,01005 焊盘常做内切加外扩的组合,比如内切 10%、外扩 5%,目的是在有限面积里把锡量往焊端靠。钢网孔壁的粗糙度也要看,激光切割加电抛光比单纯蚀刻稳定得多,毛刺会把锡膏挂在孔里。
钢网开口一进到 0.15mm 以下,锡膏的粉径就得跟着换。0201 用 Type 4(20–38μm)还能接受,01005 建议直接上 Type 5(15–25μm),有条件的用 Type 6。粉径太粗会出现两个问题:一是单颗粉末直径接近开口尺寸,下锡量波动大;二是颗粒卡在开口里,连续印刷时逐渐堵孔,SPI 上看就是零星少锡。
印刷参数也得收。刮刀压力通常压到 3–5kg 之间,速度放慢到 20–40mm/s,脱模速度控制在 1–3mm/s,太快会拉出锡尖。环境湿度对 01005 影响比想象中大,车间湿度高于 60% 时锡膏吸潮,印刷后放置超过 30 分钟就容易塌落,我们更习惯把印刷到贴片的时间卡在 20 分钟以内。下面是我们在产线上常盯的几个点:
说到 SPI,0201 以下元件的锡膏体积很小,检测分辨率不够就会漏判。选 SPI 时别只看标称精度,要看它对小焊盘的实际重复性。这块做不好,后面 AOI 和 X-Ray 再补也来不及,因为锡量不足是贴装阶段就注定的。像 SMT 贴片加工 这类环节,前端印刷稳不稳,直接决定后面返修量。
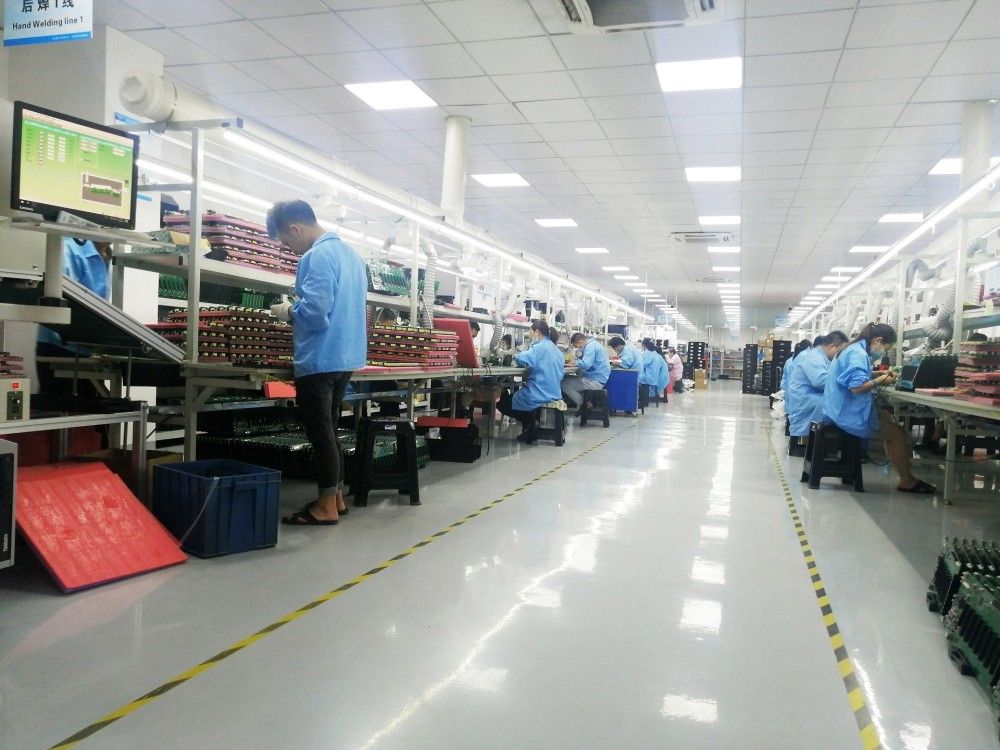
能贴 0201 的机器不一定能贴 01005。核心差别在视觉系统和吸嘴。贴装 01005 时,元件在相机视野里只占几个像素,需要高倍率镜头配合同轴光,才能把电极和本体轮廓分清楚。有些老机型标称能贴 01005,实际是降速到很低才勉强达到,量产节拍和良率都撑不住。
吸嘴方面,0201 常用 0.3–0.4mm 内径,01005 要换到 0.15–0.2mm,材质上陶瓷或钻石涂层吸嘴更耐磨,普通钨钢吸嘴用一阵子端面就磨圆,吸不住小元件。供料器也关键,01005 纸带厚度薄,送料步进精度不够就会翻件或空取,电动供料器比气动的稳定,但要做定期校准。
贴装压力是另一个容易被忽略的点。01005 本体太脆,压力稍大就裂,通常要把 Z 轴下压控制在很小的行程,靠真空释放而不是硬压。贴装精度上,0201 一般要求 ±0.05mm,01005 要压到 ±0.03mm 以内,这个指标和整机刚性、伺服响应都相关。真要做这类产品,建议找设备配置对得上的 PCBA 代工代料 厂,别用常规线硬上。
回流焊上,0201/01005 最怕的是立碑和偏移。升温斜率建议控制在 1–2℃/s,比常规板子再缓一点,让两端焊盘受热均匀。峰值温度 245–255℃,液相线以上时间 40–70s,冷却斜率别超过 4℃/s。风速也要调低,风太大直接把这些小元件吹跑,这在炉膛里是真实会发生的。
检测环节,AOI 对 0201 还算能应付,01005 就得看相机分辨率,很多产线是 AOI 加人工目检双保险。焊点强度上,01005 的焊点本来就小,受机械应力容易开裂,做医疗或汽车产品时通常会结合温度循环和跌落验证来确认可靠性,具体标准按客户体系走。
深圳市全球威科技有限公司位于深圳宝安石岩,2014 年成立,专注 SMT 贴片加工与 PCBA 代工代料,拥有 8 条 SMT 产线、8000㎡ 万级无尘车间、月产能约 1200 万点,通过 ISO9001 / ISO13485 / IATF16949 体系认证,服务工业控制、医疗电子、汽车电子、通信设备等领域。
答:业内通常要求不低于 0.66,01005 建议做到 0.70 以上。钢网厚度多用 0.06–0.08mm,开口太小面积比不够,脱模时锡膏会被孔壁带走,形成少锡。
答:不建议。0201 用 Type 4(20–38μm)可以,01005 最好换 Type 5(15–25μm)甚至 Type 6,粉径太粗会堵孔、下锡量不稳,SPI 上表现为零星少锡。
答:视觉要能高倍率分辨电极轮廓,吸嘴内径 0.15–0.2mm,贴装精度控制在 ±0.03mm 以内,供料器送料步进要稳。标称能贴不等于量产能稳,节拍和良率都得看。