18818771010手机 / 微信同号
很多人一提无铅回流焊,第一反应就是“温度要高一点”。这话对,但只对了一半。SAC305 的液相线在 217℃ 左右,比 Sn63Pb37 的 183℃ 高了三十多度,峰值温度自然要往上走,通常落在 245–260℃。真正麻烦的是工艺窗口被压窄了:峰值下限要保证润湿,上限又受元件耐温限制,大多数塑封器件和连接器的耐温上限就是 260℃,能用的区间其实很薄。
我们做 SMT 贴片加工 时,曲线不是照着锡膏厂商给的参考图抄一遍就完事。参考曲线是按标准测试板做的,你的板子铜箔面积、层数、拼板方式、元件密度都不一样,热容量差得远。同一炉子,一块四层板加一块大铜面的电源板,实测曲线能差出十几度。所以曲线必须实测,用炉温测试仪带 K 型热电偶,贴在关键位置:BGA 底部、QFN 散热焊盘旁、板边、板中心,至少五点,有条件的贴到 PCB 本体而不是只贴元件表面。
先说升温斜率。从室温到 150℃ 这段,控制在 1–3℃/s,一般取 2℃/s 左右比较稳。斜率太陡,助焊剂里的溶剂挥发太猛,容易溅锡、产生锡珠,对 0201、01005 这种小元件还会带来立碑风险;斜率太缓,助焊剂提前消耗,到了回流区活化不足,润湿反而变差。
恒温区(也叫保温区、均温区)通常设在 150–200℃,时间 60–120s。这段的作用是让整板温度拉平,同时让助焊剂开始活化、去除氧化层。薄板小元件多,时间可以短一点;厚板、大热容的工控板,宁可拉长到 100s 以上,否则板中心和板边的温差会一直带到回流区。
回流区的核心是液相线以上时间,也就是 TAL,一般控制在 30–90s。这个参数比峰值温度更值得盯。TAL 太短,IMC 层还没长好,焊点看着亮但强度不够;太长,金属间化合物长得太厚,焊点变脆,跌落和热循环测试容易出问题。峰值温度按 245–260℃ 设,具体取值看板子最耐温的那个器件的上限,再往下留 5–10℃ 余量。冷却斜率建议控制在 −2 到 −4℃/s,别自然冷却,太慢会形成粗大晶粒,焊点发暗、机械性能下降。
这些不是死数,是起点。每换一种锡膏、每换一款板子,都要重新验证一遍,尤其是 SAC305 之外还掺了微量元素的配方,活化温度和润湿行为会有差别。
BGA 是最考验曲线的地方。焊球在封装底部,受热靠 PCB 和封装本体传导,实测温度往往比板面低。做 X-Ray 检查时如果发现空洞率偏高,先别急着怪锡膏,多半是回流区升温不够或者 TAL 不足,焊球内部助焊剂没来得及挥发就跑完了。我们一般会让 BGA 处的实测峰值不低于 240℃,同时把 TAL 拉到 60s 以上,空洞率会明显下来。
QFN 的散热焊盘面积大,吸热快、散热也快,容易在冷却阶段出现焊点收缩裂纹。这类器件的冷却斜率不要超过 −4℃/s,同时保证散热焊盘下方没有大面积空洞。FPC 又是另一回事,PI 基材耐温有限,峰值通常压在 240℃ 以内,TAL 缩短到 40–60s,靠延长恒温区来补热,别硬拉峰值。
混装板(无铅锡膏配少量有铅器件,或反过来)现在不少见,尤其是维修和返修场景。这种情况曲线要迁就最低耐温的那个器件,峰值往往只能到 235℃ 上下,就得靠延长 TAL 和优化助焊剂活性来保证焊接质量。做 PCBA 代工代料 的时候,这类板子我们会在首件就做完整的温度曲线记录,存档备查,后面量产直接调用。
汽车电子和医疗电子的板子还要额外考虑宽温要求(−40~85℃)和可追溯性,曲线记录属于受控文件,IATF16949 和 ISO13485 体系下都会查。曲线不是调完就扔的,得留档。
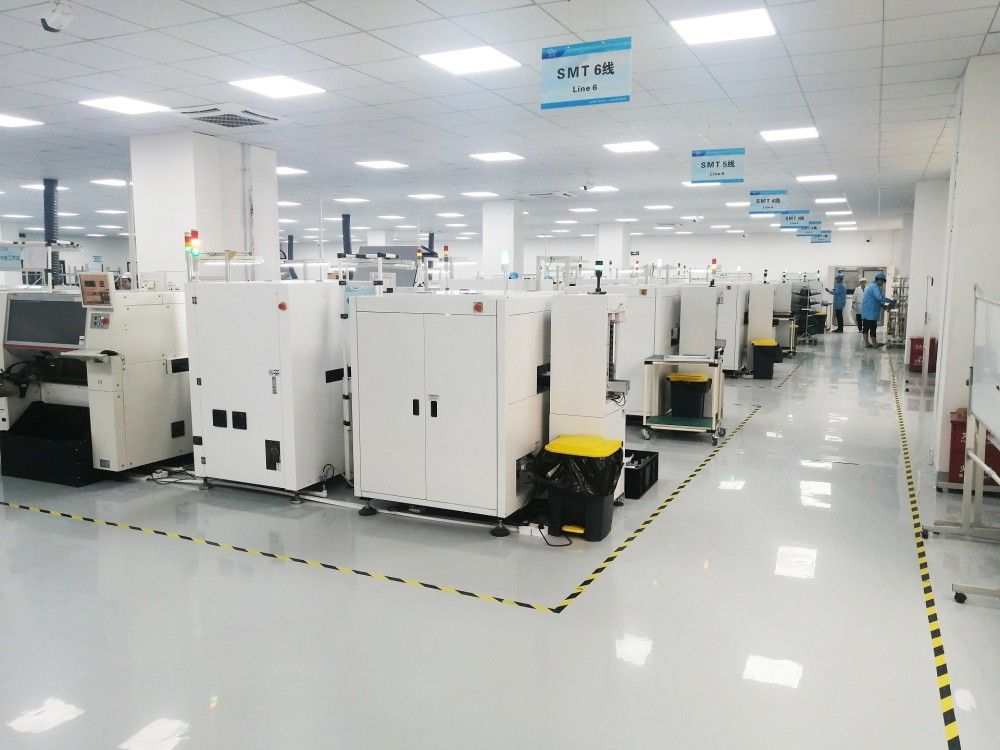
深圳市全球威科技有限公司位于深圳宝安石岩,2014 年成立,专注 SMT 贴片加工与 PCBA 代工代料,拥有 8 条 SMT 产线、8000㎡ 万级无尘车间、月产能约 1200 万点,通过 ISO9001 / ISO13485 / IATF16949 体系认证,服务工业控制、医疗电子、汽车电子、通信设备等领域。
答:SAC305 常用 245–260℃,具体看上板最不耐温器件的耐温上限,再留 5–10℃ 余量。峰值低于 240℃ 润湿会变差,高于 260℃ 塑封件和连接器有损伤风险。
答:一般 30–90s。太短 IMC 层没长好,焊点强度不够;太长金属间化合物过厚,焊点变脆。BGA 多的板子建议拉到 60s 以上,能明显降空洞率。
答:超过 3℃/s 时助焊剂溶剂挥发过猛,容易溅锡、产生锡珠,0201 和 01005 小元件立碑概率也会上升。常用 2℃/s 左右比较稳,板子热容大时可以再放缓一点。